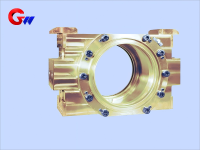
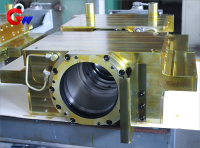
Машина за студено валцоване на междинния ролков лагерен блок от страната на операцията
Материал и термична обработка на междинния блок на ролковия лагер от работната страна на студено валцувания стан
Материал на корпуса на междинния ролков лагер от страната на работната страна:
Високоякостен чугун (HT300/HT350) или лята стомана (ZG310-570), с якост на опън ≥500 MPa.
Устойчива на износване подплата:
Бронз (ZCuAl10Fe3) или полимерен композитен материал, като например модифициран PTFE материал.
Термична обработка:
Отливките изискват обработка за стареене, за да се елиминира вътрешното напрежение и високочестотното закаляване на критичните контактни повърхности, с типична твърдост HRC 45-50.
Марка: GW Precision
Произход на продукта: Liaoyang
Време за доставка: Договорно споразумение
- GW Precision
- Китай, Луоянг
- Договорни клаузи
- информация
Машина за студено валцоване на междинния ролков лагерен блок от работната страна
Размери и допуски на междинния ролков лагерен блок от работната страна
Отвори за монтаж на лагери:
Отворите за монтаж на лагерите са прецизно обработени според типа на лагера и изискванията на валцовия стан. За лагери като четириредови конусни ролкови лагери от серията TQO, приложимият толеранс на сглобяване обикновено е H6 за вътрешния отвор или js6 за външния диаметър, в зависимост от спецификациите на производителя на лагера и действителния дизайн на монтажа.
Грапавост на повърхността:
Ra на съединителната повърхност на лагера е ≤ 0,8 μm, докато Ra на несъвместимата повърхност е ≤ 3,2 μm. Контролираната грапавост на повърхността спомага за осигуряване на стабилно прилягане на лагера и надеждни условия на контакт.
Точност на позициониране:
Кръглостта на отвора на лагера е ≤ 0,008 мм, а коаксиалността е ≤ 0,015 мм/500 мм. Хлабината за сглобяване с ролковата врата е 0,05-0,10 мм, като се вземат предвид термичното разширение и реалните работни условия.
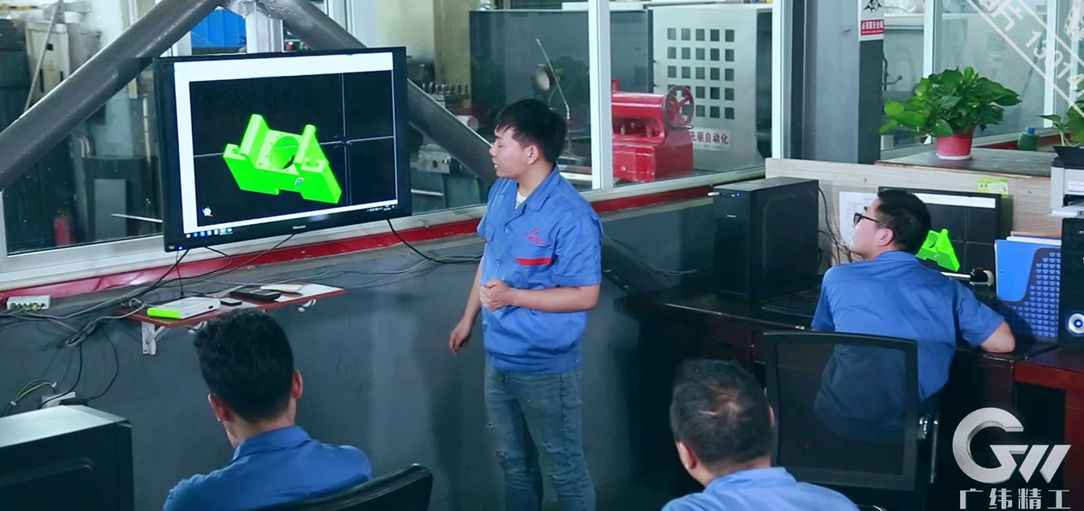
Програмиране на CNC обработка
Програмите за CNC обработка се проверяват чрез компютърно-базирана симулация преди производството. Траекториите на инструментите и последователностите на обработка са оптимизирани, за да се подобри точността на размерите, да се намали ненужното движение на инструмента и да се поддържа постоянно качество на обработка. Правилното планиране на процеса също така помага за производството на чисти и равномерни обработени повърхности върху лагерния блок.
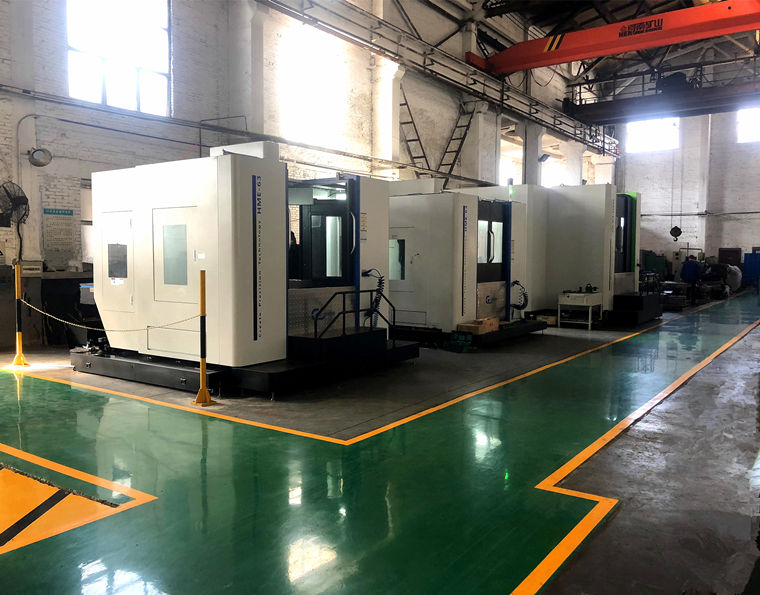
Високопрецизно оборудване за обработка
Хоризонталните CNC обработващи центрове, вертикалните CNC обработващи центрове, петосните обработващи центрове и друго високопрецизно оборудване се избират според размера и структурната сложност на междинния ролков лагерен блок от работната страна. Тези машини осигуряват необходимата точност на позициониране и възможност за обработка на големи отвори за лагери, монтажни повърхности, отвори за болтове и сложни структурни елементи.
Процес на производство и монтаж
Отворите за лагерите се обработват на CNC пробивни и фрезови машини с точност до ниво IT6, където е посочено. За окончателно довършване може да се използва хонинговане или шлайфане, за да се постигне необходимата точност на размерите и качество на повърхността. Грешката в позиционирането на критичните отвори за болтове е ≤ 0,05 мм, за да се осигури точно свързване с рамката на валцовия стан.
Изисквания за сглобяване:
Предварителното натоварване на лагерите се регулира според спецификациите на производителя на лагерите и действителния дизайн на валцовия стан. За приложимите лагерни конструкции, аксиалното предварително натоварване може да бъде определено на 8-12 kN. Хидравлични гайки могат да се използват по време на монтажа, за да се осигури контролирана сила на сглобяване и да се избегнат ударни натоварвания върху лагера, ролковия врат и лагерния блок.
Контрол на качеството на процесите
Контролът на качеството се осъществява през целия производствен процес, от подготовката на заготовките и откриването на дефекти до термичната обработка, CNC машинната обработка, довършителните работи и окончателната проверка. Всеки процес се проверява и одобрява, преди детайлът да премине към следващия етап на производство.
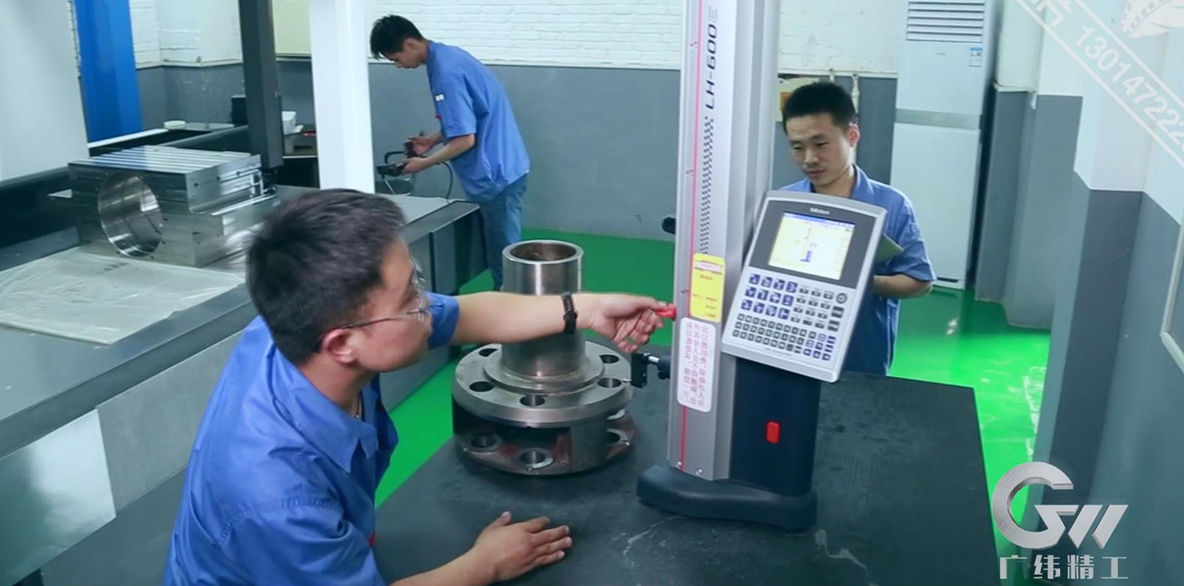
Инспекция и тестване
Използват се строги процедури за проверка и тестване, за да се провери качеството на всеки междинен ролков лагерен блок от работната страна. Документацията за качеството може да включва анализ на химичния състав, записи за термична обработка, доклади за откриване на дефекти, проверка на размерните толеранси и проверка на геометричните толеранси. Координатни измервателни машини и други прецизни инструменти за проверка се използват за проверка на критични размери на обработката, геометрия на отворите, позиции на отворите и допустими отклонения във формата и позицията. Всички записи от проверката се поддържат за пълна проследимост на производството.
Смазване и уплътняване на междинния блок на ролковия лагер
Система за смазване:
Междинният ролков лагер може да използва концентрирано тънкослойно смазване с налягане 0,3-0,5 MPa и дебит 30-50 L/min или масло-въздушно смазване със скорост на подаване на масло приблизително 5-10 капки/min, в зависимост от изискванията на оборудването и лагера. Препоръчителният вискозитет на смазочното масло е ISO VG 68-100 при 40°C, в зависимост от работната скорост, натоварването, температурата и системата за смазване на лагера.
Дизайн на уплътнението:
Комбинирана уплътнителна структура, състояща се от лабиринтно уплътнение и пружинно подсилено уплътнение с маншет, може да се използва за намаляване на навлизането на вода, прах, охлаждаща течност при търкаляне и метални частици. Приложимото изискване за чистота може да бъде определено като ISO 4406 18/16/13. Уплътнителните материали включват устойчив на висока температура флуорокаучук (FKM) или полиуретан (PU), избрани в зависимост от работната температура, смазката, охлаждащата течност и условията на износване.