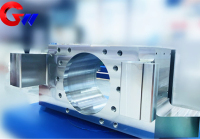
Работна странична опорна седалка на ролковия лагер
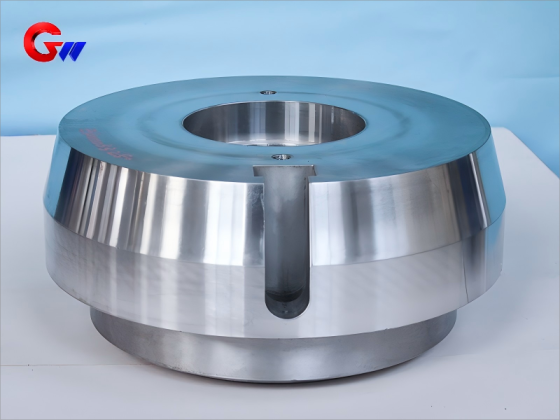
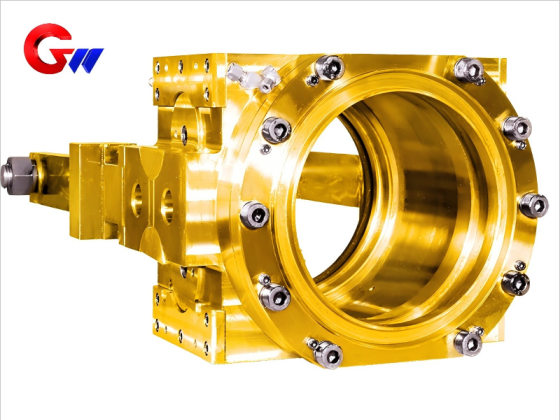
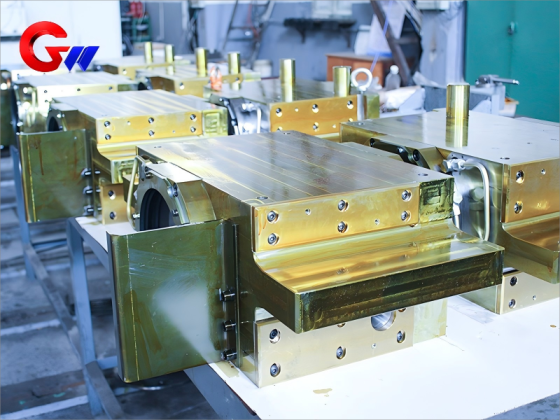
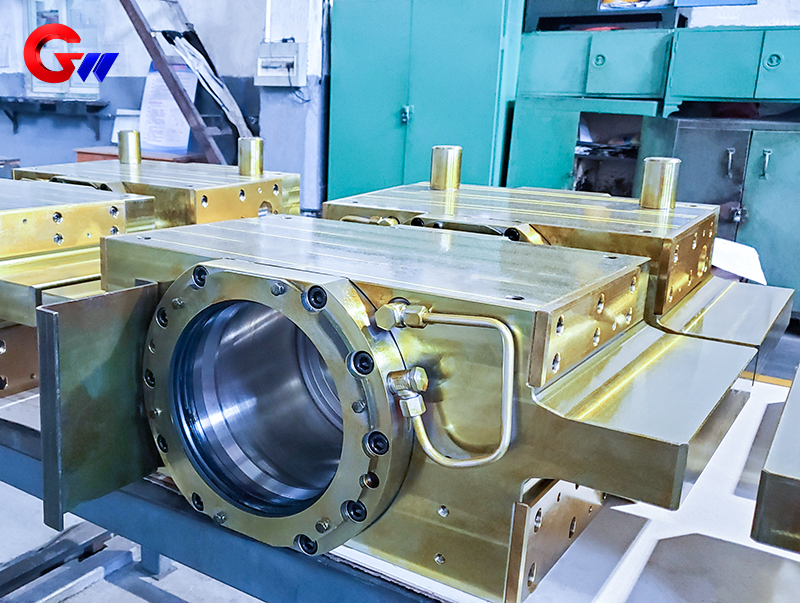
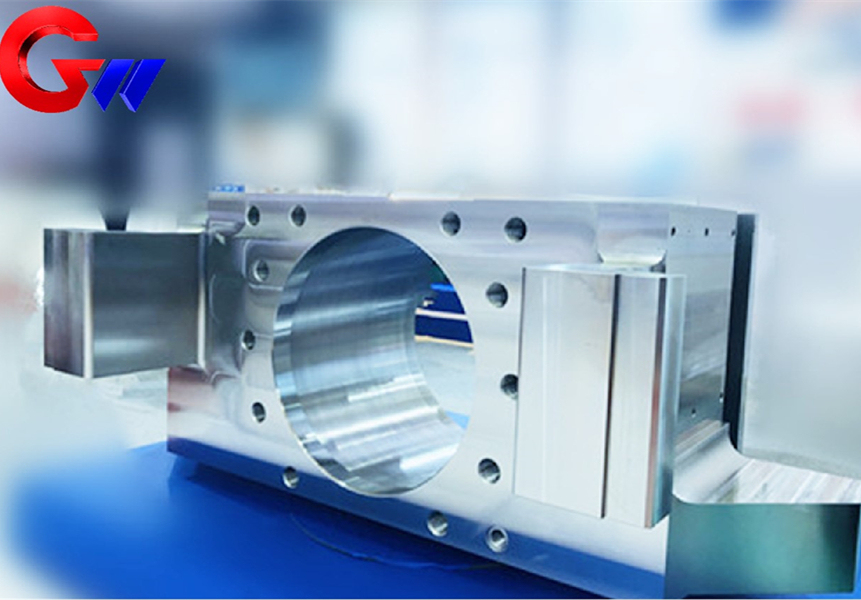
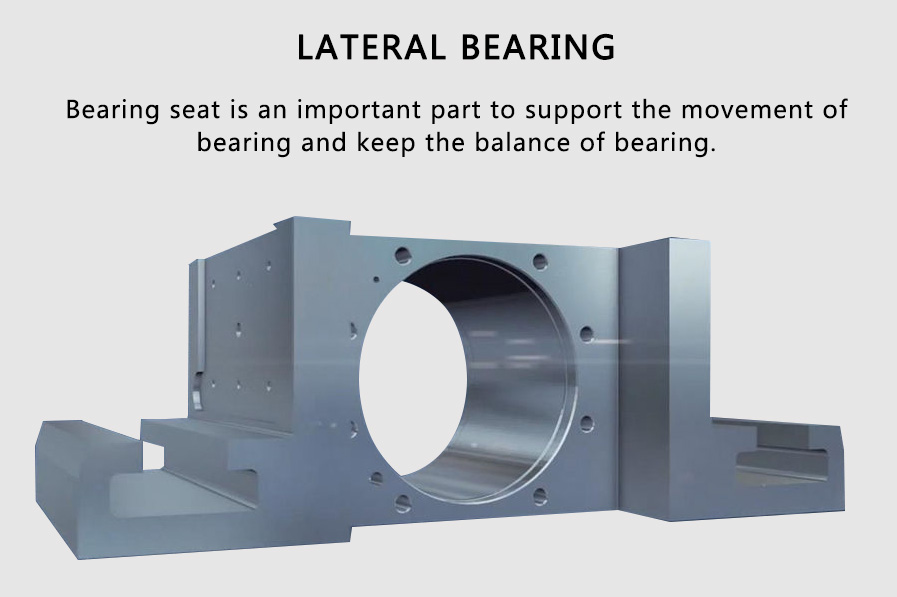
Леглото на опорния ролков лагер от страната на операцията е структурен опорен компонент, проектиран за монтажа на опорните ролки на горещовалцова мелница. То осигурява стабилна опора на лагера, точно позициониране на ролките и надеждни монтажни интерфейси за непрекъснати валцови операции.
Компонентът може да бъде произведен от лята стомана или кована легирана стомана в зависимост от натоварването, скоростта на валцоване, условията на удар и изискванията за обслужване на различните конфигурации на мелницата. Прецизна обработка и координатно измерване се прилагат към критични отвори за лагери, монтажни повърхности, позициониращи елементи и други функционални интерфейси.
Основни характеристики
- Прецизен контрол на отвора за лагер: Толеранс на диаметъра до H7 / IT7, с контролирана кръглост и цилиндричност до ≤0,02 мм.
- Контролирана обработка на повърхността: Грапавост на повърхността на отвора за лагера Ra ≤1,6 μm, с контактни повърхности на лагера, изискващи Ra ≤0,8 μm.
- Точен монтаж: Контролирана равнинност на монтажната повърхност до ≤0,05 мм/м, с толеранс на позицията на отвора за болтове от ±0,1 мм.
- Опции за тежки материали: Предлагат се в ZG270-500, ZG35CrMo, 42CrMo и 35CrNiMo според експлоатационните изисквания.
- Гъвкава конфигурация на лагерите: Съвместима с четириредови конусни ролкови лагери и системи с маслен филм, като например MORGOIL.
Марка: GW Precision
Произход на продукта: Луоян, Китай
Срок на доставка: Съгласно договорното споразумение
Капацитет на доставките: Наличен според производствените изисквания
- GW Precision
- Китай, Луоянг
- Договорни клаузи
- Годишен капацитет е 1000 броя
- информация
Работна странична опорна седалка на ролковия лагер
Стандарти за материали и производство
Theседалка на опорния ролков лагер от страната на операциятае структурен опорен компонент, предназначен за монтаж на опорна ролка нагорещо валцуванеОсновните му функции включват поддържане на лагерната система, поддържане на необходимото подравняване на опорния валяк, осигуряване на стабилни монтажни интерфейси и пренасяне на търкалящи товари между ролковата система и корпуса на мелницата.
Theлагерно леглосе произвежда съгласно определените изисквания за материал, механични свойства, машинна обработка, размерни толеранси и контрол. Конфигурациите на материалите и процеса могат да бъдат адаптирани към различни работни условия, включително конвенционално валцоване, производство с високо натоварване и приложения за високоскоростно валцоване.
Основен материал
Опциите за лята стомана включватZG270-500в съответствие сGB/T 11352иZG35CrMoза експлоатационни условия с по-висока якост.
Опциите за кована стомана включват42CrMoспоредASTM A29и35CrNiMoза тежкотоварни, високоскоростни валцови машини.
Избраният материал зависи от структурното натоварване, работната скорост, условията на удар, изискванията за размери и експлоатационната среда. Лятата стомана осигурява практична комбинация от якост, лееемост и структурна цялост за големи опорни компоненти, докато легираната кована стомана може да се избере там, където се изисква по-висока якост и устойчивост на умора.
Химичен състав на 42CrMo
Като представителен клас кована стомана, 42CrMo има следния специфичен химичен състав:
| Елемент | C | И | Минесота | Кр | За | П | С |
|---|---|---|---|---|---|---|---|
| Диапазон | 0,38–0,45 | 0,17–0,37 | 0,50–0,80 | 0,90–1,20 | 0,15–0,25 | ≤0,025 | ≤0,025 |
Спецификацията на материала е предназначена да осигури подходящ баланс между якост, жилавост, обработваемост и размерна стабилност. Заседалка на опорен ролков лагер, тези свойства са важни, защото компонентът работи около лагера и трябва да остане структурно стабилен при повтарящи се натоварвания от търкаляне.
Опции за материали на продукта
| Приложение | Типичен материал |
|---|---|
| Работа с валцувани изковки | 45 стомана, 40Cr, 42CrMo |
| Отливки от опорни валци | ZG310-570, ZG270-500 |
Конфигурацията на материала се избира според типа на ролката и свързаните с нея изисквания за опора на лагерите. Сглобката на опорната ролка изисква твърда и прецизно обработена конструкция.лагерно леглоза поддържане на позиционирането на лагерите и подравняването на ролките по време на работа.
Механични свойства
За42CrMoВ закалено и отпуснато състояние, посочените механични свойства са:
| Имот | Задължителна стойност | Стандарт за тестване |
|---|---|---|
| Якост на опън (Rm) | ≥900 МПа | GB/T 228.1 |
| Граница на провлачване (Rp0.2) | ≥750 МПа | GB/T 228.1 |
| Удължение (А) | ≥14% | GB/T 228.1 |
| Енергия на удара при стайна температура | ≥40 Дж | GB/T 229 |
| Твърдост | 260–320 HBW | GB/T 231.1 |
Тези механични свойства осигуряват отправна точка за приемане на материала и контрол на процеса. Вгорещо валцуванеработещи под високи сили на валцоване, достатъчната граница на опън и граница на провлачване помагатлагерно леглоподдържат структурната цялост.
Адекватното удължение и ударна жилавост също допринасят за устойчивостта на ударно натоварване и свързано с експлоатацията напрежение. Крайният клас на материала и условията на термична обработка могат да бъдат избрани според действителните конструктивни и експлоатационни изисквания на мелницата.
Процес на прецизна обработка
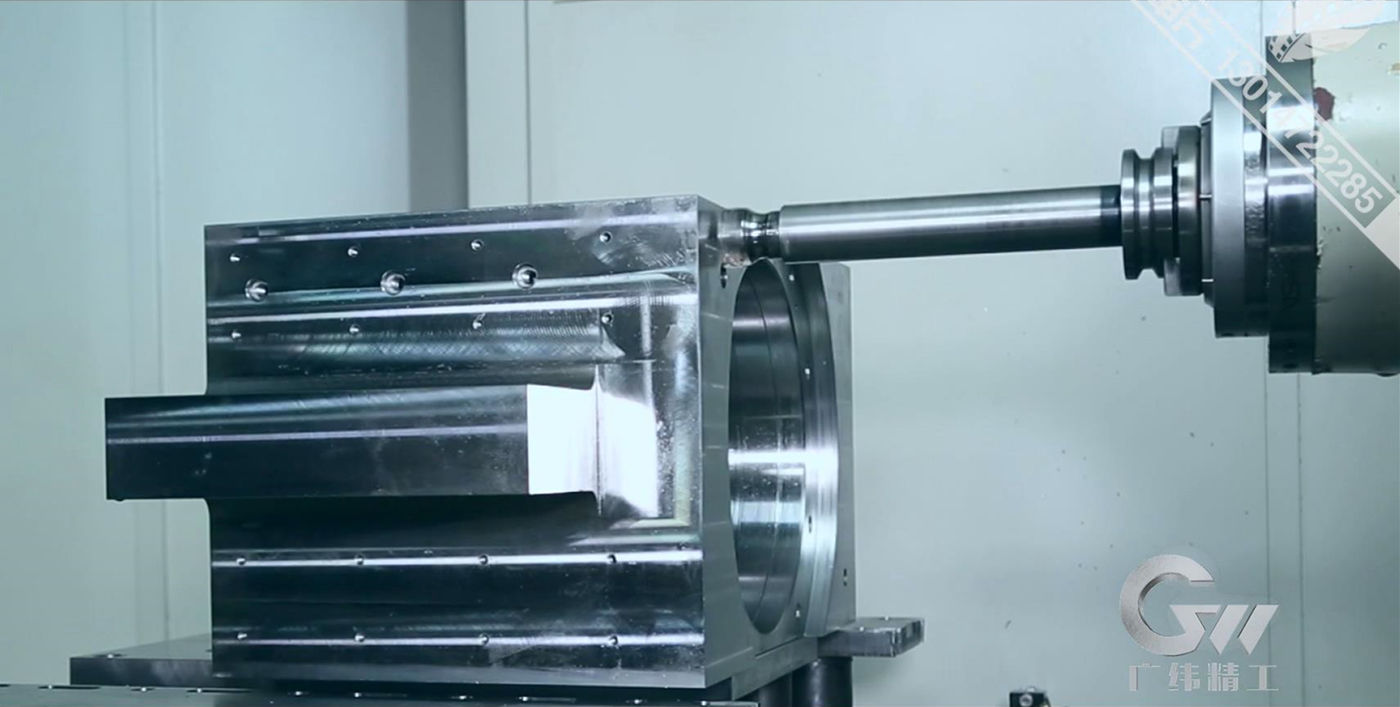
GW Precision е разработила контролиран процес на обработка за производството наседалка на опорния ролков лагер от страната на операциятачрез дългогодишен производствен опит.
Производствената последователност използва множество етапи на обработка, за да се установят надеждни референтни повърхности, да се произведат функционални отвори, да се поддържат размерни съотношения и да се извърши окончателна проверка.
1. Вертикален обработващ център
Първоначалното фрезоване се извършва съгласно инженерния чертеж. Установява се референтен ремък с дълбочина на фрезоване приблизително5 мм, докато приблизително1,5–2 ммот припуска за обработка се запазва от всяка съответна страна.
След първоначалната операция, компонентът се почиства и острите грапавини се отстраняват преди проверката на първия детайл.
2. Хоризонтална пробивна машина
Основните повърхности, каналите и отворите се обработват, като се запазва зададения припуск за обработка.
Приблизително1,5–2 мме запазено на съответните повърхности,1,5–2 ммза обозначени канали,3–4 ммза определени допустими отклонения за отвори и2–3 ммза съответните дължини на отворите.
Преди проверката се отстраняват грапавини и остри ръбове.
3. Вертикален обработващ център
Финишното фрезоване се извършва съгласно изискванията за пасващи повърхности с неточности. Референтният ръб се установява на определената дълбочина и операциите по пробиване продължават съгласно инженерния чертеж.
Оставащият припуск за обработка се контролира приблизително до1,5 ммкъдето е посочено. Централните отвори се установяват в краищата на съответните отвори, за да се подпомогне последващата обработка и контролът на размерите.
4. Хоризонтален обработващ център
Детайлът се монтира и подравнява, като се използва определеният централен отвор и референтен ръб. Функционалните повърхности се обработват съгласно чертежа.
Централните отвори се установяват на челните повърхности на съответните отвори, докато обработката на дълбоки отвори се извършва според необходимите размери. Размерните и геометрични допуски се контролират по време на цялата операция.
5. Вертикален обработващ център
Съществуващите отвори се използват като референтни данни за прецизно разпробиване. Обработката на отворите се извършва според зададените размери, последвано от валцоване на повърхността на отвора, където е необходимо.
Преди окончателното оразмеряване се запазва контролиран припуск. Готовите отвори се проверяват за точност на размерите, а компонентът се почиства и обезмаслява преди проверката.
6. Работа на пейка
Отворите за резба на дъното и отворите за позициониране се изпълняват съгласно инженерните изисквания.
7. Работа на пейка
Допълнителни отвори за масло и винтове се пробиват и нарязват резба. Детайлът се почиства и острите грапавини се отстраняват преди проверката на първия детайл.
8. Окончателна проверка
Завършениятлагерно леглое почистен, обезкостен, проверен и освободен с протокол от проверката съгласно приложимите изисквания за качество.
Този многоетапен процес на обработка помага за контрол на размерната връзка между отворите на лагерите, монтажните повърхности, характеристиките на позициониране и други функционални интерфейси. Такъв контрол е важен, защото отклонението в един интерфейс може да повлияе на монтажа на лагера и подравняването на...поддържаща ролка.
Структурно проектиране и толерантност
Отворът за лагера е една от най-важните функционални характеристики наседалка на опорния ролков лагер от страната на операцията.
Посочената точност на отвора за лагер включваТолеранс на диаметъра H7, съответстващ наIT7контрол на степента. Закръглеността и цилиндричността се контролират, за да≤0,02 мм.
Грапавостта на повърхността на отвора на лагера е посочена наRa ≤1,6 μm, докато свързващата повърхност на лагера изискваRa ≤0,8 μm.
Тези изисквания към повърхността помагат да се установят необходимите условия на контакт между лагера илагерно леглои поддържат надежден монтаж на лагери.
Изисквания за повърхност за монтаж
Плоскост:≤0,05 мм/м
Толеранс на позицията на отвора за болт:±0,1 мм
Посочените монтажни допуски спомагат за поддържане на размерната връзка между лагерното легло, корпуса на мелницата и свързаните с тях монтажни компоненти.
Загорещо валцуване, точната геометрия на отвора за лагера и прецизността на монтажната повърхност са важни за поддържанетоподдържаща ролкаподравняване, минимизиране на отклоненията при монтаж и поддържане на стабилна работа при непрекъснати търкалящи се товари.
Прецизна инспекция и контрол на качеството
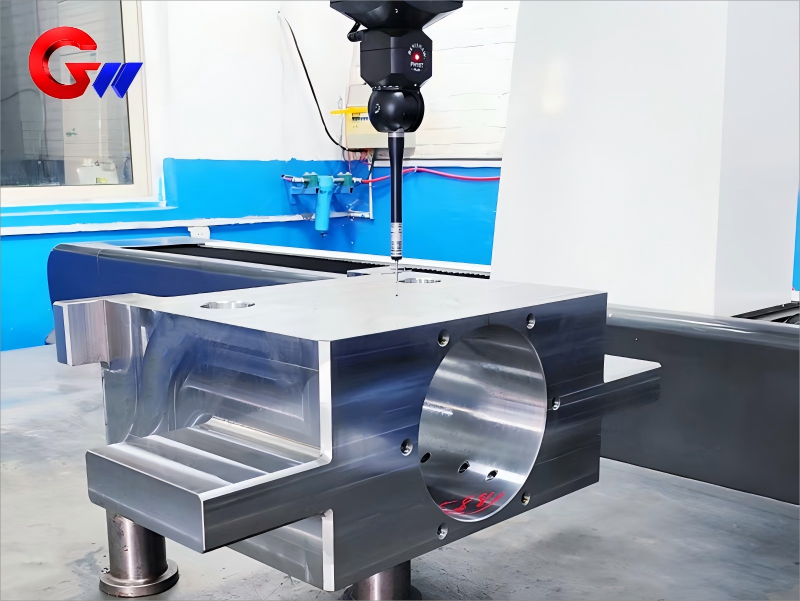
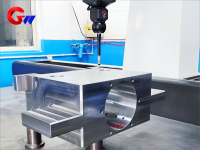
За да се гарантира допълнително качеството наседалка на опорния ролков лагер от страната на операциятаGW Precision извършва проверка на размерите в допълнение към рутинните проверки на размерите.
Лагери и други прецизни характеристики могат да бъдат проверени с помощта на координатна измервателна машина, като точността на измерване достига2-микронно ниво.
Процесът на проверка осигурява контролирана основа за проверка на точността на размерите, допустимите отклонения на формата и положението, геометрията на отворите за лагери, монтажните интерфейси и други критични характеристики.
Данните от инспекцията могат да бъдат записвани съгласно приложимите производствени и договорни изисквания.
Процесът на контрол на качеството обхваща проверка на материалите, контрол на процеса на обработка, проверка на размерите, прецизно измерване, почистване и окончателно освобождаване.
За компоненти, използвани вгорещо валцуване, този ориентиран към процеса подход помага за поддържане на постоянно качество на производството и осигурява проследима информация от инспекцията за критични функционални размери.
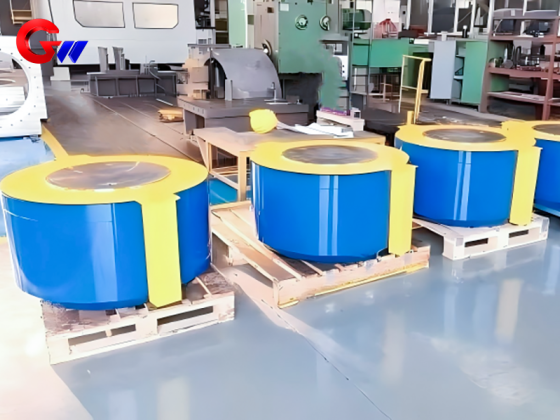
Опаковка
GW Precision поддържа специални процедури за опаковане залагерно леглопродукти.
Процесът на опаковане е предназначен да предпази компонента от загуба, удар, замърсяване и повреда по време на съхранение, транспортиране и доставка.
Преди опаковане повърхността на продукта се почиства и проверява, за да се потвърди необходимата чистота. Прилагат се подходящи защитни мерки към прецизно обработените повърхности, лагерните интерфейси, монтажните повърхности и други зони, изискващи защита по време на транспортиране.
Контролираното опаковане спомага за запазване на размерите и състоянието на повърхността, установени по време на машинната обработка и окончателната проверка, което позволява...седалка на опорен ролков лагерда достигне до клиента в подходящо състояние за последващ монтаж.
Координация и смазване на лагери
Адаптация на типа лагер
Theседалка на опорния ролков лагер от страната на операциятаможе да се конфигурира зачетириредови конични ролкови лагери, като например лагери от серията SKF TQO, илисистеми за лагери с маслен филм, като например MORGOIL, в съответствие с проекта на мелницата и експлоатационните изисквания.
Лагерната конструкция се избира според натоварването при търкаляне, размерите на ролките, работната скорост, конфигурацията на смазването и структурния дизайн на мелницата.
Съвпадащи толеранси
Специфицираните лагерни сглобки са:
Външен пръстен на лагера и отвор за седло:Преходно прилягане,H7/k6
Вътрешен пръстен на лагера и ролкова шийка:Сглобяване с интерференция,H7/S6
Тези сглобки установяват контролирана връзка между компонентите на лагера и съответните им монтажни интерфейси.
Точният избор на прилягане е важен залагерно леглотъй като прекомерната хлабина или интерференция могат да повлияят на позиционирането на лагера, разпределението на натоварването, качеството на монтажа и дългосрочната експлоатационна стабилност.
Изисквания за смазване
За смазване с тънкослойно масло, посочената смазка е:
Трансмисионно масло за екстремно налягане ISO VG 220–320
За смазване масло-въздух:
Налягане:0,2–0,5 МПа
Дебит:5–10 л/мин
Конфигурацията на смазването трябва да се избере според вида на лагера, скоростта на валцоване, натоварването, температурата и системата за смазване на мелницата.
Правилното смазване помага за контролиране на триенето и генерирането на топлина и поддържа стабилна работа на лагерите по време на непрекъснато търкаляне. Загорещо валцуване, подходяща система за смазване е особено важна, тъй като лагерният възел може да работи при високи натоварвания и повишени температурни условия.
Приложение в системи за горещо валцоване
Theседалка на опорния ролков лагер от страната на операциятае предназначен за опорни ролки, използвани вгорещо валцуванесистеми.
Той осигурява механичния интерфейс между лагерното устройство и конструкцията на мелницата, като същевременно поддържа точното позициониране наподдържаща ролка.
В зависимост от конфигурацията на оборудването,лагерно легломогат да бъдат проектирани с различни видове материали, лагерни конструкции, изисквания за обработка, размерни допуски и смазочни решения.
Тази гъвкавост позволява компонентът да бъде адаптиран към конвенционални условия на валцоване с високо натоварване и висока скорост.
Чрез комбиниране на подходящи конструкционни материали, контролирана машинна обработка, прецизен контрол, дефинирани лагерни сглобки и подходящо смазване, GW Precision осигуряваседалка на опорен ролков лагеррешения, предназначени за надеждна работа в тежки индустриални среди за валцоване.
Координация на лагерите и смазване на работната страна седалка на ролков лагер
Адаптиране на типа лагер:
Четириредни конусно-ролкови лагери (като серията SKF TQO) или лагери с маслен филм (MORGOIL)
Съответстващ толеранс:
Външен пръстен на лагера и отвор за седло: преходно прилягане (H7/k6)
Вътрешен пръстен на лагера и ролкова шийка: пресована сглобка (H7/S6)
Изисквания за смазване:
Смазване с тънкослойно масло: трансмисионно масло за екстремно налягане ISO VG 220~320
Смазване с масло и въздух: налягане 0,2~0,5 MPa, дебит 5~10 л/мин