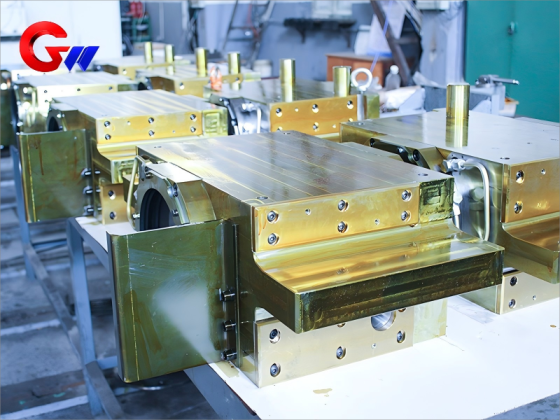




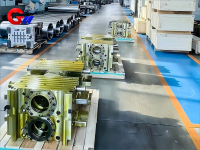
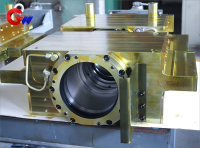
Машина за студено валцоване на работния страничен ролков лагерен блок
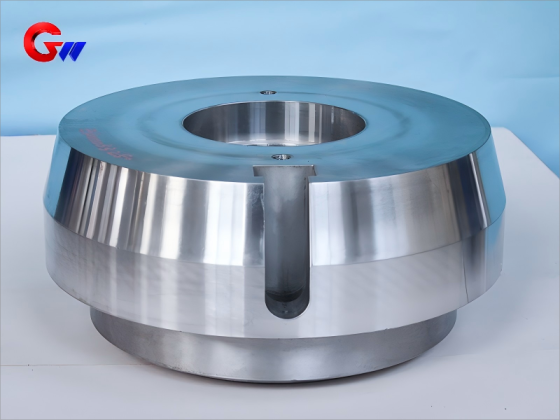
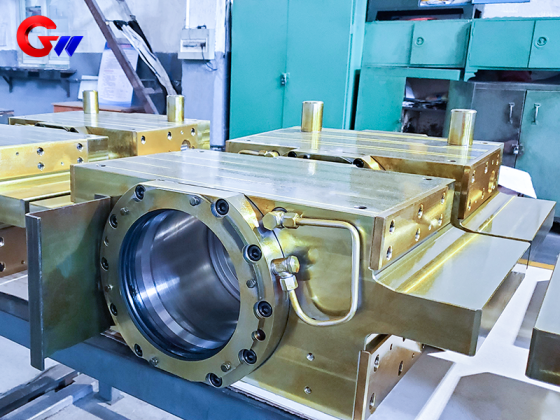
Лагерният блок на работната ролка от страната на експлоатацията е прецизно обработен опорен компонент, проектиран за монтажа на работната ролка в стан за студено валцоване. Той осигурява точно позициониране на лагера, стабилна структурна опора и надеждно подравняване за работа на работната ролка при условия на непрекъснато валцоване.
Проектиран за производство на неръждаема стомана, силициева стомана и ултратънки ленти, този компонент съчетава конструкция от ковък чугун QT600-3, контролирана термична обработка, прецизна CNC обработка, високоточни лагерни интерфейси, масло-въздушно смазване и многостепенно уплътняване.
Основни характеристики
- Високопрецизно позициониране: Радиално биене на работния валяк, контролирано до ≤ 0,01 мм, което поддържа прецизно валцоване на лента.
- Ефективна смяна на ролките: Вграден хидравличен заключващ механизъм с целево време за смяна на ролките ≤ 10 минути.
- Контрол на вибрациите: Проектиран за контрол на високочестотните вибрации в диапазона 20–500 Hz, със зададена амплитуда ≤ 0,5 μm.
- Прецизен лагерен интерфейс: Цилиндричност на отвора на лагера, контролирана до ≤ 0,003 мм.
- Приложения за множество валцови станове: Подходящ за конфигурации на UC-MILL с шест валцови станове и двадесет валцови станове Sendzimir.
Марка: GW Precision
Произход на продукта: Луоян, Китай
Срок на доставка: Съгласно договорното споразумение
Капацитет на доставките: До 1000 броя годишно
- GW Precision
- Китай, Луоянг
- Договорни клаузи
- Годишен капацитет е 1000 броя
- информация
Машина за студено валцоване на работния страничен ролков лагерен блок
Спецификация на материала и термичната обработка
Основен материал
Theблок на лагера на работния ролков лагере произведен отQT600-3 сферографитен чугун, съответстващ наEN-GJS-600-3Материалът е избран заради комбинацията си от структурна здравина, размерна стабилност, амортизация на вибрациите и подходящи характеристики на съотношението якост-тегло.
Посочената плътност на материала е приблизително7,1 г/см³Неговите механични и амортисьорни характеристики го правят подходящ за прецизно поддържане на работния вал и лагерния възел.студено валцувана мелница.
Химичен състав
| Елемент | Спецификация |
|---|---|
| Въглерод (C) | 3,6–3,8% |
| Силиций (Si) | 2,2–2,5% |
| Манган (Mn) | ≤ 0,3% |
| Магнезий (Mg) | 0,03–0,05% |
Материалът е проектиран да осигурява адекватна структурна твърдост, като същевременно допринася за затихване на вибрациите по време на търкаляне. Посоченият коефициент на затихване на вибрациите е≥35%.
За приложение от страна на експлоатацията, стабилността на материала е особено важна, тъй като носещата конструкция трябва да поддържа относителното положение наработна ролка, лагерен възел и хидравлични компоненти по време на повтарящи се цикли на търкаляне.
Ключови компоненти, материали и обработка на повърхността
Различните функционални области налагерен блок на валцова мелницаизползвайте материали и повърхностни обработки, подбрани според техните експлоатационни условия.
| Компонент | Материал | Лечение |
|---|---|---|
| Тяло на лагерния блок | QT600-3 сферографитен чугун | Изотермично закаляване и укрепване чрез дробеструйно зъбоструйно почистване |
| Устойчива на износване облицовка | GCr15SiMn | Дълбока криогенна обработка + 20 μm твърдо хромирано покритие |
| Уплътнителен компонент | PTFE + 316L | Лазерно микротекстуриране |
Корпусът на QT600-3 формира основната структурна част наблок на лагера на работния ролков лагерИзотермично закаляване и дробеструйно обработване се прилагат съгласно определения производствен процес.
Износоустойчивата облицовка е изработена от GCr15SiMn. Използват се дълбока криогенна обработка и твърдо хромиране за подобряване на експлоатационните характеристики на облицовката, със специфична дебелина на хромираното покритие...20 μm.
За уплътнителните компоненти се използват PTFE и 316L. Върху определените уплътнителни повърхности се нанася лазерно микротекстуриране, за да се поддържат необходимите уплътнителни и експлоатационни характеристики.
Комбинацията от тези материали позволява на компонента да интегрира структурна опора, износоустойчивост и уплътнителни функции в едно и също...студено валцувана мелницамонтаж.
Процес на прецизна термична обработка на GW
Изотермично закаляване
Основната част наблок на лагера на работния ролков лагерпреминава през контролиран процес на термична обработка:
Отопление:900°C × 2 часа
Закаляване със солна вана:300°C × 1 час
Въздушно охлаждане
Лечение на размерната стабилност
Лечение на стареенето:180°C × 24 часа
Зададена промяна в размерите:≤0,005%
Термичната обработка е важна част от производствения процес, тъй като размерната стабилност пряко влияе върху точността на лагерния интерфейс и монтажните повърхности.
За прецизностлагерен блок на валцова мелница, неконтролираните промени в размерите след машинна обработка могат да повлияят на монтажа на лагера и отношението на подравняване между лагера,работна ролкаи структурата на мелницата. Следователно, посочената обработка за стареене се използва за подобряване на размерната стабилност преди окончателната прецизна обработка и контрол.
Точност на механичната обработка
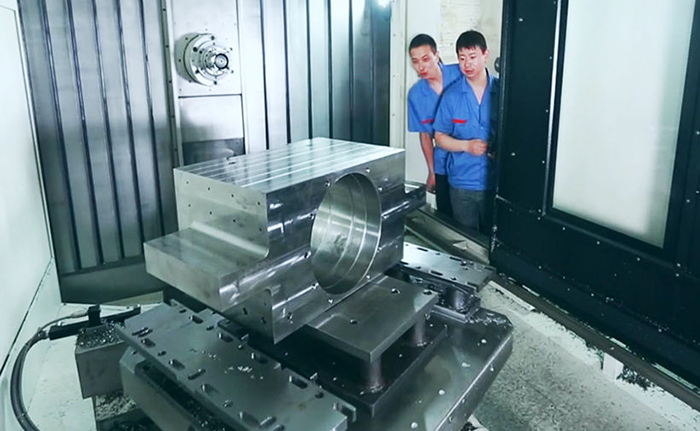
Точността на размерите е едно от ключовите изисквания за производство наблок на лагера на работния ролков лагерКритичните лагерни и монтажни интерфейси се проверяват съгласно определените нива на толеранс.
Критични размерни толеранси
| Функция | Спецификация | Метод на инспекция |
|---|---|---|
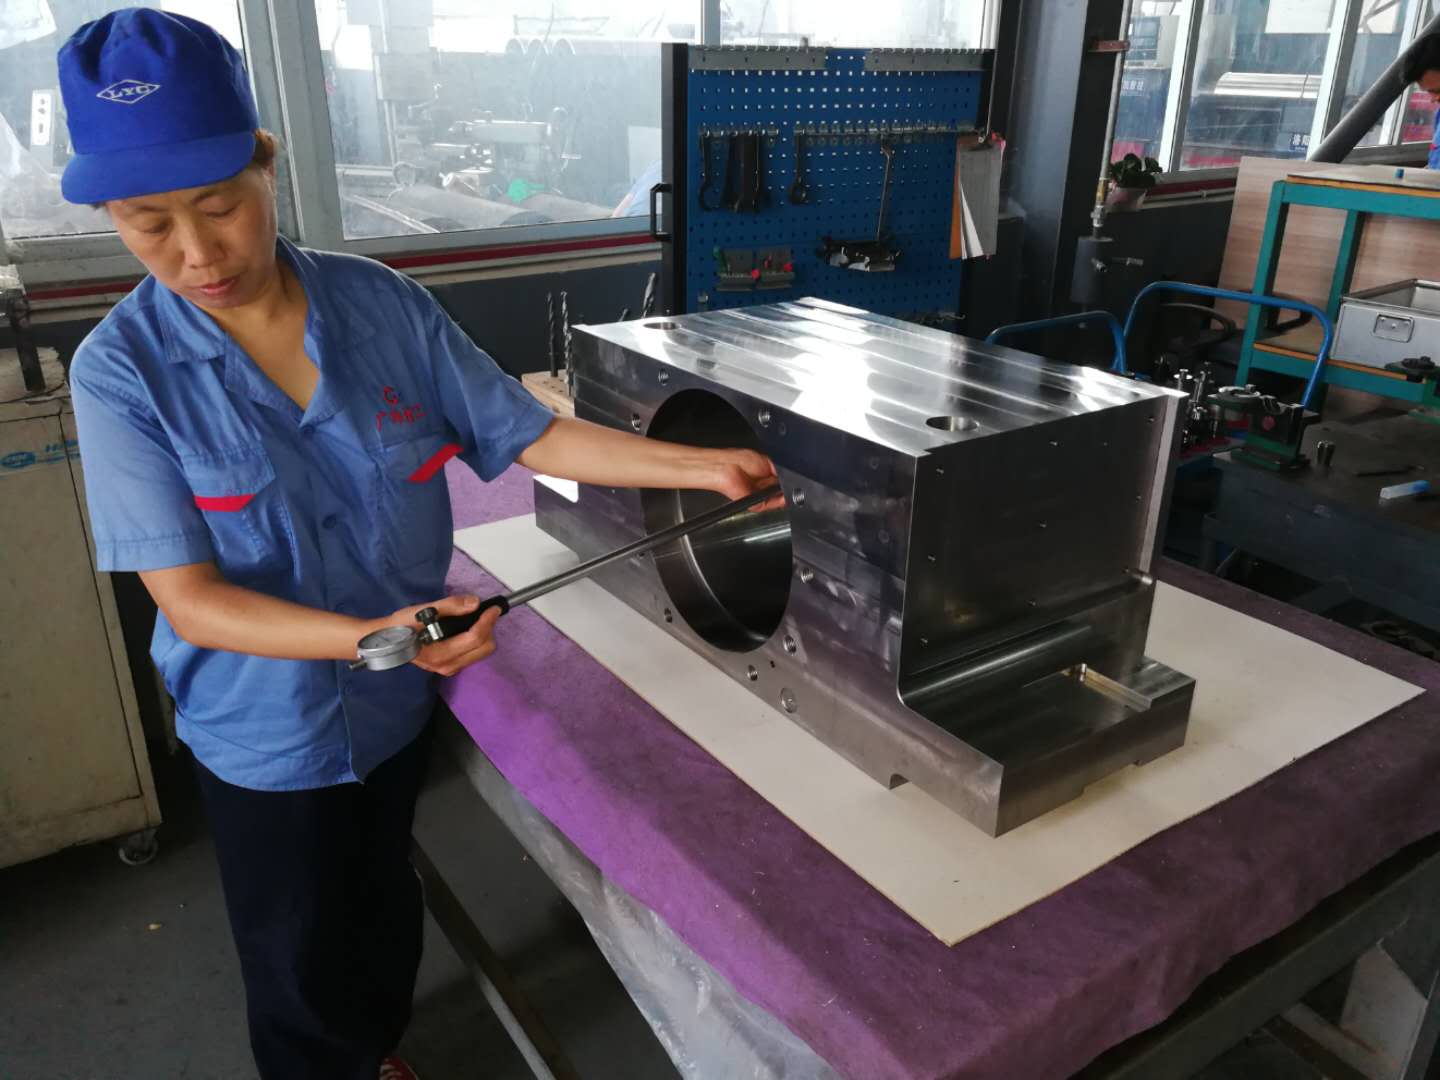
| Отвор за лагер | Φ200–400 мм, IT4 | Електронен калибър + тестер за кръглост |
| Повърхност за монтаж на хидравличен цилиндър | Плоскост 0,01 мм | Оптичен плосък |
| Отвор за позициониращ щифт | H6 | Координатна измервателна машина |
| Цилиндричност на отвора на лагера | ≤0,003 мм | Прецизна размерна инспекция |
| Вертикалност на монтажната повърхност | ≤0,005 мм/100 мм | Прецизна размерна инспекция |
Отворът на лагера е критичен интерфейс междуработна ролкалагерния възел и носещата конструкция. Изискване за цилиндричност на≤0,003 мме специфицирано, за да се поддържа необходимото геометрично състояние.
Монтажната повърхност на хидравличния цилиндър има изискване за плоскост0,01 мм, докато отворите за позициониращи щифтове са изработени с толеранс H6.
Вертикалността на всяка монтажна повърхност се контролира, за да≤0,005 мм/100 ммТези контроли помагат за поддържане на инсталационната връзка на компонента в рамките настудено валцувана мелница.
Система за смазване
Theблок на лагера на работния ролков лагеризползва система за смазване масло-въздух за контролирано подаване на смазка към работната зона, свързана с лагерите.
Маслено-въздушно смазване
Смазка:Синтетично естерно масло ISO VG 68, съдържащо добавка MoS₂
| Параметър | Спецификация |
|---|---|
| Обем на маслото | 0,05 мл/време |
| Въздушно налягане | 0,4–0,6 МПа |
| Честота | 2–5 Hz |
| Корекция | Автоматично регулиране според скоростта на търкаляне |
Системата масло-въздух осигурява контролирано смазване по време на непрекъсната работа. Честотата на смазване може да се регулира автоматично в зависимост от скоростта на валцоване, което спомага за поддържането на подходящи условия на смазване при променящи се производствени условия.
За монтажа от страната на експлоатацията, стабилното смазване допринася за надеждната работа на лагерния интерфейс и поддържа изискванията за непрекъсната работа на...студено валцувана мелница.
Приложение в студено валцуващи се машини
Операционната странаблок на лагера на работния ролков лагере предназначен за оборудване за студено валцоване, използвано в производството на неръждаема стомана, силициева стомана и ултратънки ленти.
Шест-висока UC-MILL
Компонентът може да се прилага в конфигурации на шестстепенна UC-MILL валцуваща машина за валцоване на неръждаема стомана и силициева стомана.
Зададена дебелина на валцоване:
0,1–2,0 мм
Опорната конструкция от страната на експлоатацията осигурява необходимия интерфейс за позициониране на работните ролки и монтаж на лагери в този тип...студено валцувана мелница.
Двадесет-висока валцова мелница Сендзимир
Компонентът може да се използва и за приложения в валцовъчните станове Sendzimir с височина двадесет инча, включващи ултратънки ленти.
Зададена дебелина на валцоване:
0,02–0,2 мм
Изискванията за прецизност при производството на ултратънки ленти отдават особено значение на центровката на лагерите, размерната стабилност, контрола на вибрациите и точното позициониране на...работна ролка.
Контрол на качеството
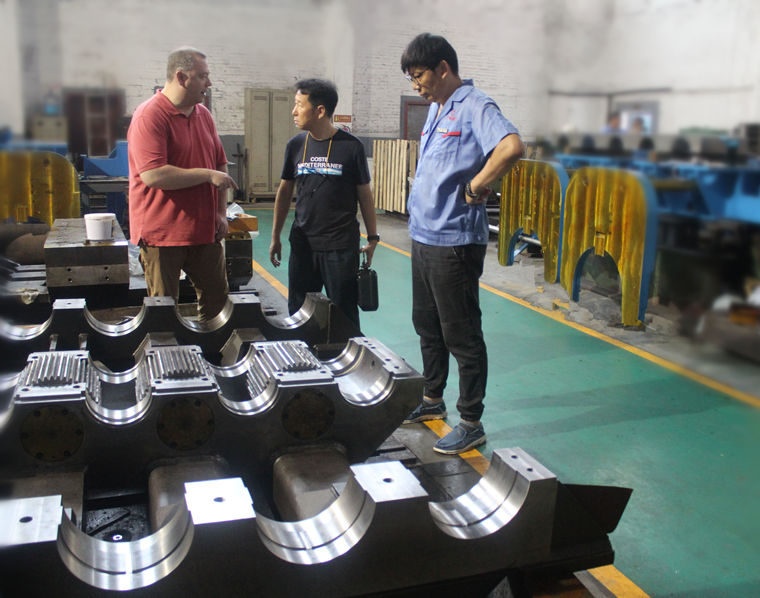
GW Precision прилага контрол на качеството, базиран на процесите, по време на цялото производство наблок на лагера на работния ролков лагер, включително подготовка на материалите, термична обработка, CNC обработка, прецизна проверка, почистване и окончателна доставка.
Критичните размери се проверяват с помощта на подходящо измервателно оборудване, включително електронни уреди, оборудване за контрол на кръглостта, оптичен контрол на плоскостта и координатни измервателни машини.
Особено внимание се обръща на отворите за лагери, отворите за позициониране, монтажните повърхности, геометричните допуски и други функционални интерфейси.
Завършениятлагерен блок на валцова мелницасе почиства и обезцветява преди окончателната проверка. Документацията за проверка се изготвя съгласно приложимите производствени и договорни изисквания.
Чрез контролиран избор на материали, термична обработка, прецизна машинна обработка, проверка на размерите, проектиране на смазване и конфигурация на уплътненията, GW Precision предоставя компоненти за опора на лагери от страната на експлоатация за взискателни...студено валцувана мелницаприложения.
ИМЕЙЛ:guangwei@gwspool.com