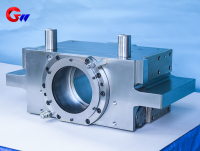
Междинен ролков лагер на машина за гореща мелница
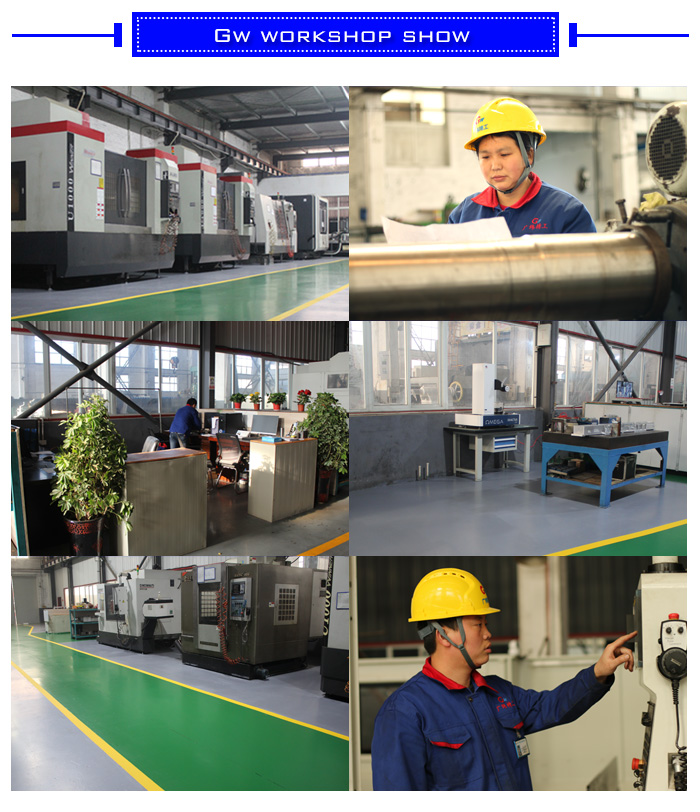
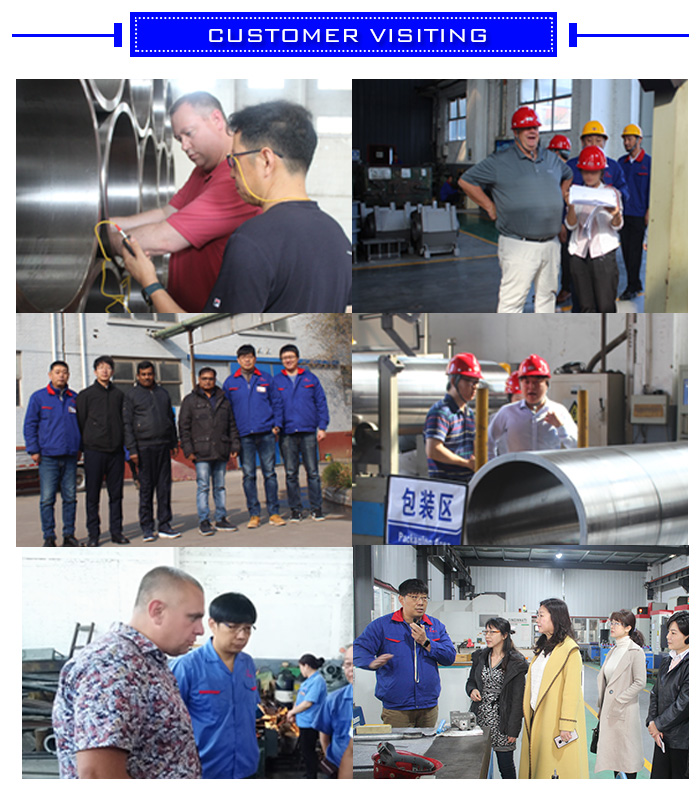
Клинерът за междинен ролков лагер е произведен за приложения в горещо валцовъчни машини и е проектиран да поддържа и закрепва междинния ролков лагер при условия на висока температура, тежко натоварване и удар. GW Precision съчетава високопрецизно CNC производствено оборудване, опитен технически персонал, усъвършенствани системи за обработка, строг контрол на качеството и контролирано управление на производството, за да гарантира качеството на продукта.
В допълнение към редовната проверка на размерите, GW Precision използва високопрецизна мобилна координатно-измервателна машина от мостов тип с точност на измерване до ниво 2 микрона, за да осигури надеждна проверка на критични размери и геометрични допуски.
Тип на продукта: Междинен ролков лагерен клин
Приложение: Горещо валцувана мелница
Персонализиране: Предлагат се стандартни и нестандартни персонализирани дизайни
- Guangwei Precision
- Китай, Луоянг
- Договорни клаузи
- Годишен капацитет на стоманени макари е 4000 броя
- информация
Междинен ролков лагер за горещо валцуване
TheМеждинен ролков лагерен клинВ горещовалцовъчния стан е важен компонент на производствената линия за горещо валцуване. Използва се главно за поддържане и закрепване на междинния вал и поддържане на точно и стабилно позициониране на валците по време на валцовите операции.лагерен клинтрябва да издържа на високи сили на валцоване, повтарящи се ударни натоварвания и топлина, предавана от процеса на горещо валцоване. Също така трябва да поддържа надеждна производителност в среди, съдържащи охлаждаща вода, влага, прах и железен оксид.
Сценарии за приложение на междинен ролков лагер в горещовалцова фабрика
TheМеждинен ролков лагерен клинИзползва се главно в производствени линии за горещо валцоване, работещи при условия на висока температура и голямо натоварване. По време на процеса на горещо валцоване, околната температура на валцовия стан може да надвиши 800 °C. Следователно лагерната клинова част е изложена както на лъчиста топлина, така и на проведена топлина и трябва да поддържа стабилни механични свойства и точност на размерите по време на работа.
Лагерната опора трябва също да издържа на високи сили на търкаляне, които могат да достигнат хиляди тона в зависимост от конфигурацията на валцовия стан, заедно с чести ударни натоварвания. В същото време, охлаждаща вода от валцоването и накип от железен оксид могат да попаднат в откритите зони на оборудването. Следователно, подходящото уплътнение и защитата от корозия са важни за поддържане на работното състояние и експлоатационния живот на междинната ролкова лагерна опора.
Функционални изисквания
Точно позициониране:
Междинният ролков лагер трябва да осигурява точна опора и позициониране на междинния вал. Правилното позициониране помага за поддържане на паралелизъм на валците и точност на валцоване и допринася за стабилната работа на горещовалцовия стан.
Устойчивост на износване и умора:
Лагерният клин работи при повтарящи се механични натоварвания и непрекъснати работни условия. Подходящият избор на материали, термичната обработка, прецизната машинна обработка и контролът на процеса спомагат за подобряване на износоустойчивостта и устойчивостта на умора, удължават експлоатационния живот и намаляват времето за престой поради поддръжка.
Смазване:
Необходима е надеждна система за смазване, за да се намали триенето и износването между лагера и свързващите компоненти. В зависимост от конфигурацията на оборудването, може да се използва система за смазване под високо налягане, като например масло-въздушно смазване, за да се осигури подходящо смазване по време на работа.
Процес на термична обработка на междинен ролков лагер
Термична обработкае важен производствен процес за подобряване на механичните свойства и размерната стабилност на междинния ролков лагер. Специфичният метод на обработка се избира според материала, структурата, работното натоварване и техническите изисквания.
Предварителна обработка — нормализиране или отгряване:
Нормализирането или отгряването може да се използва за намаляване на вътрешното напрежение в отливките или изковките, за усъвършенстване на зърнестата структура и за подготовка на материала за последваща машинна обработка и термична обработка.
Закаляване и темпериране:
Когато се изисква от спецификацията на материала, лагерната клинова част може да се подложи на закаляване и отпускане. Закаляването може да включва нагряване до критична температура, като например 850-900 °C, последвано от бързо охлаждане с вода или масло, за да се получи необходимата закалена структура. След това може да се използва среднотемпературно отпускане при приблизително 400-600 °C, за да се балансира твърдостта и жилавостта и да се намали рискът от крехко счупване.
Укрепване на повърхността:
Повърхностно укрепване може да се приложи към избрани контактни повърхности на лагерите според изискванията на продукта. Индукционното закаляване може да подобри локалната повърхностна твърдост и износоустойчивост. За подходящи легирани стоманени материали, където се изисква по-висока повърхностна твърдост и устойчивост на умора, може да се разгледа цементация или азотиране.
Отгряване за облекчаване на напрежението:
След прецизна обработка, нискотемпературно отгряване при приблизително 200-300 °C може да се използва за намаляване на напрежението при обработка и подобряване на размерната стабилност.
GW Прецизно производство и контрол на качеството
GW Precisionпроизвежда междинни ролкови лагерни клинове и други прецизни части за оборудване на валцови станове. Компанията използва високопрецизно интелигентно CNC производствено оборудване, опитен технически персонал, усъвършенствани системи за обработка, строги процедури за контрол на качеството и контролирани процеси за управление на производството, за да поддържа качеството на производство на лагерните клинове.
В допълнение към редовната проверка на размерите, GW Precision е оборудвала производственото си съоръжение свисокопрецизна мобилна мостова координатно-измервателна машинаТочността на измерване може да достигне ниво от 2 микрона, осигурявайки надеждна основа за проверка на критични размери и геометрични толеранси.
ЧрезCNC обработка, термична обработка, проверка на процеса и прецизно измерване, производственият процес на междинния ролков лагер може да се контролира съгласно необходимите технически спецификации. Критичните размери, геометричните допуски и други изисквания за качество могат да бъдат проверени преди крайната доставка, за да се гарантира постоянно качество на продукта.