Персонализирана стоманена втулка 35CrMoV на машина за студено валцуване
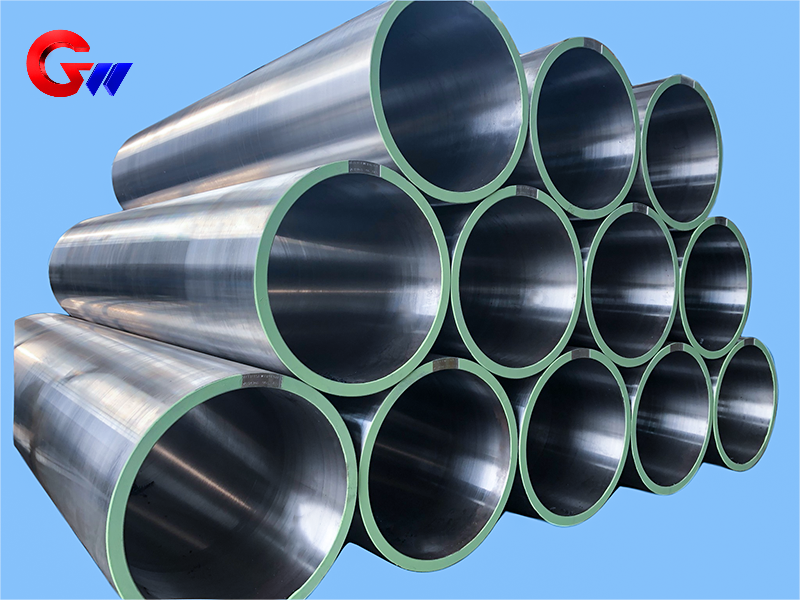
Стоманената втулка 35CrMoV за студено валцуващи машини е персонализиран високоякостен компонент за предаване на сила, опора на валците и прецизно позициониране в оборудване за студено валцуване. Спецификацията на втулката е Φ502 × Φ560 × 1700 мм. В закалено и отпуснато състояние, предоставените механични свойства включват якост на опън от 900–1100 MPa, граница на провлачване от 750–950 MPa, удължение ≥12%, енергия на удара ≥50 J при стайна температура, твърдост HRC 28–35 и свиване в сечението ≥45%. Втулката се произвежда чрез контролирано коване, прецизна машинна обработка, термична обработка, повърхностно укрепване и процеси на контрол.
- GW Precision
- Китай, Луоянг
- Договорни клаузи
- Годишен капацитет на стоманени макари е 4000 броя
- информация
 Персонализирана стоманена втулка 35CrMoV за машина за студено валцуване
TheСтоманена втулка 35CrMoV за студено валцувани становее персонализиран механичен компонент, проектиран за предаване на сила, поддържане на валците, позициониране и стабилна работа в оборудване за студено валцоване. Втулката е произведена от35CrMoV стоманаи има определен размерΦ502 × Φ560 × 1700 мм.
По време на студено валцуване, втулката е подложена на въртящ момент на валцоване, радиална сила на валцоване, вибрации, ударно натоварване, триене при плъзгане и температурни промени. Следователно, нейните свойства на материала, концентричност, цилиндричност, точност на размерите, твърдост на повърхността и динамичен баланс трябва да се контролират според изискванията на валцовия стан.
Механични свойства на стомана 35CrMoV
Предоставените данни за механичните свойства се отнасят заСтомана 35CrMoV в закалено и отпуснато състояние, използвайки закаляване, последвано от високотемпературно отпускане.
Типичните стойности на производителността са:
Якост на опън: 900–1100 MPa, тестван съгласно GB/T 228.1 (ISO 6892)
Граница на провлачване: 750–950 MPa
Удължение: ≥12%, с дължина на измерване 5d, където d е диаметърът на образеца
Енергия на удара: ≥50 J при стайна температура, съгласно GB/T 229 (ISO 148)
Твърдост: HRC 28–35в закалено и темперирано състояние, съгласно GB/T 230.1
Свиване в сечението: ≥45%
Тези свойства осигуряват комбинация от якост, жилавост и устойчивост на деформация за стоманена втулка, работеща при многократно механично натоварване в оборудване за студено валцуване.
Сравнение на материалите
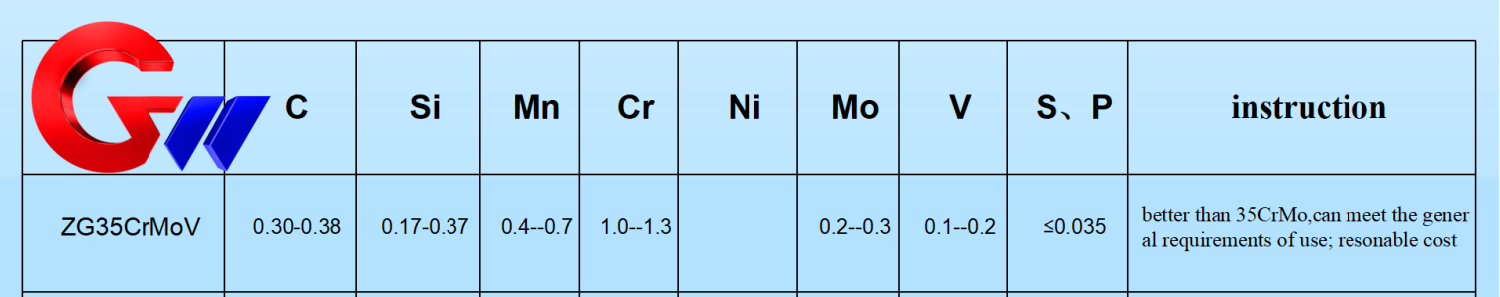
В сравнение с други Cr-Mo легирани стомани, използвани за стоманени втулки,35CrMoVосигурява балансирана комбинация от здравина и издръжливост.
За справка, предоставеното сравнение на материалите дава следните типични стойности:
| Материал | Съдържание на въглерод | Съдържание на ванадий | Якост на опън | Основни характеристики |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 МПа | Цялостна здравина и издръжливост, относително ниска цена |
| 42CrMo | 0,38–0,45% | — | 1000–1200 МПа | По-висока якост, но малко по-ниска жилавост |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 МПа | Висока якост и устойчивост на умора, включително никел |
Изборът на 35CrMoV осигурява практичен баланс между механичните характеристики и производствените разходи за персонализирани стоманени втулки за студено валцуване.
Функция в студено валцуващи се станове
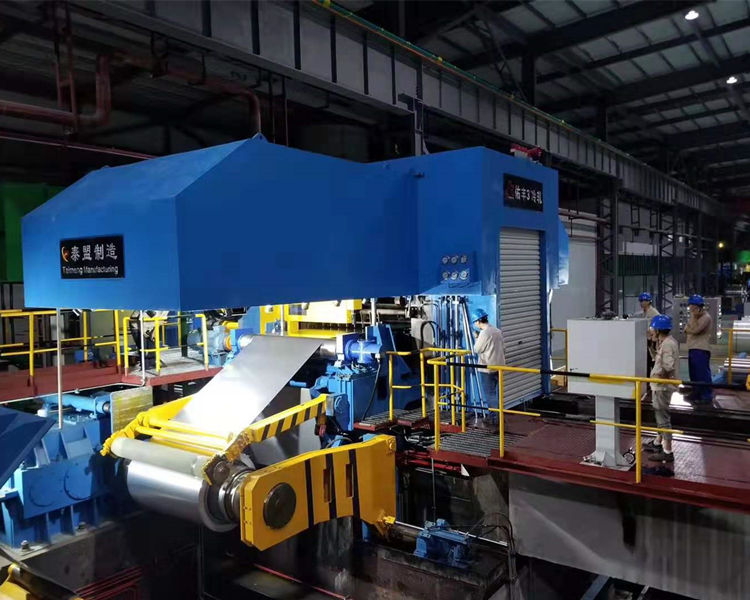
ПерсонализиранотоВтулка от стомана 35CrMoVизпълнява няколко функции в стан за студено валцоване.
Първо, то осигурявапредаване на сила и опораВтулката свързва валцовъчния стан и трансмисионния вал, предавайки въртящ момент на търкаляне, който може да достигне2000 kN·m или повечеи издържа на радиални сили на търкаляне в диапазона от приблизително500–3000 тонаспоред предоставените данни от приложението.
Второ, ръкавът осигурявапрецизно позициониранеЗададената коаксиалност между валцовия стан и трансмисионната система е≤0,02 ммПоддържането на тази връзка помага за намаляване на проблемите, свързани с подравняването, като отклонение на лентата и неравномерна дебелина на лентата.
Трето, ръкавът допринася заустойчивост на умора и буфериране на вибрацииОборудването за студено валцоване може да бъде подложено на вибрации и ударни натоварвания, включително динамични сили, причинени от внезапни промени в дебита. Следователно втулката се нуждае от достатъчна якост и жилавост, за да издържи на многократно натоварване.
Износоустойчивост и термична стабилност
Контактната повърхност между стоманената втулка и лагерните или ролковите компоненти може да бъде подложена на дългосрочно триене при плъзгане. Предоставеното техническо изискване определя твърдост на повърхносттаHRC 50–55за контактната повърхност, за да се подобри износоустойчивостта.
Оборудването за студено валцоване обикновено работи при приблизително60–120°Cпри предоставените данни за работни условия. Втулката трябва да поддържа точност на размерите при тези температури, а характеристиките ѝ на термично разширение трябва да са съвместими със системата на валцовия стан.
Комбинацията от здравина на сърцевината и повърхностно укрепване позволява на стоманената втулка да отговори на различни изисквания между вътрешната структура на материала и работната контактна повърхност.
Коване и подготовка на заготовки
Производственият процес започва с подготовка на заготовката. Предоставеният процес определя използването наESR стоманени блоковеза да се получи по-чисто състояние на материала, сS и P, контролирани до ≤0,015%.
Заготовката се оформя чрезмногопосочно коване при 1100–850°C, с коефициент на коване≥4Този процес на коване е предназначен да елиминира дефектите, свързани с леенето, и да подобри вътрешната структура на материала.
След коване, заготовката се нормализира веднага при880°C × 2 часаНормализирането се използва за усъвършенстване на зърнестата структура и установяване на подходящи условия за последваща машинна обработка и термична обработка.
Прецизна обработка
След коване и предварителна термична обработка, стоманената втулка се подлага на груба и полупрецизна обработка.
По време на груба обработка външният диаметър и челните повърхности се обработват от струг, оставяйки припуск за обработка2–3 ммИзвършват се също пробиване и нарязване на резба с определена точност на резбата6H.
За вътрешния охлаждащ канал се използва дълбоко пробиване на отвори. Предоставеното изискване определя диаметър на отвора отΦ15 ±0,2 мми праволинейност на≤0,1 мм/м.
След това вътрешният отвор се пробива, за даТочност на IT7, с контролирана цилиндричност до≤0,01 ммТези машинни операции установяват геометричната основа за последващите процеси на прецизно шлифоване и хонинговане.
Термична обработка и повърхностно укрепване
Основният процес на термична обработка на стоманената втулка 35CrMoV езакаляване и отпускане при висока температура.
Посоченият процес на закаляване е850°C, последвано от охлаждане с масло, последвано от отпускане при висока температура при550°C × 4 часаПолучената твърдост е посочена наHRC 28–32, като същевременно се запазва необходимата якост на сърцевината.
За работната повърхност,йонно азотиранеможе да се приложи. Посочената твърдост на повърхността е≥HV900, с дълбочина на нитрирания слой от0,3–0,5 ммСпоред предоставените данни, тази обработка може да увеличи износоустойчивостта с приблизителнопет пъти.
Алтернативно,лазерно закаляванеможе да се използва за селективно укрепване на контактната повърхност. Определената твърдост след лазерно закаляване еHRC 55–60, с контролирана деформация до<0,03 мм.
Прецизно шлифоване и инспекция
След термична обработка и повърхностно укрепване, стоманената втулка се подлага на прецизна обработка.CNC цилиндрична шлифовъчна машинасе използва за прецизно шлифоване, с контролиран толеранс на размерите±0,005 мми грапавостта на повърхността наRa ≤0,4μm.
Вътрешният отвор се обработва допълнително чрез хонинговане, като закръглеността се контролира до≤0,005 мм.
Инспекцията включваултразвуково изпитванеспоред предоставенотоEN 10228-3стандартен, без дефекти, по-големи отΦ1 ммОстатъчното напрежение може да се провери и с помощта наМетод на рентгенова дифракция, като зададения слой на натиск достига≥0,2 мм.
Тези процедури за проверка осигуряват допълнителен контрол върху качеството на вътрешния материал, точността на обработка и остатъчното напрежение в готовата стоманена втулка.
Специализирано оборудване за пробиване на отвори
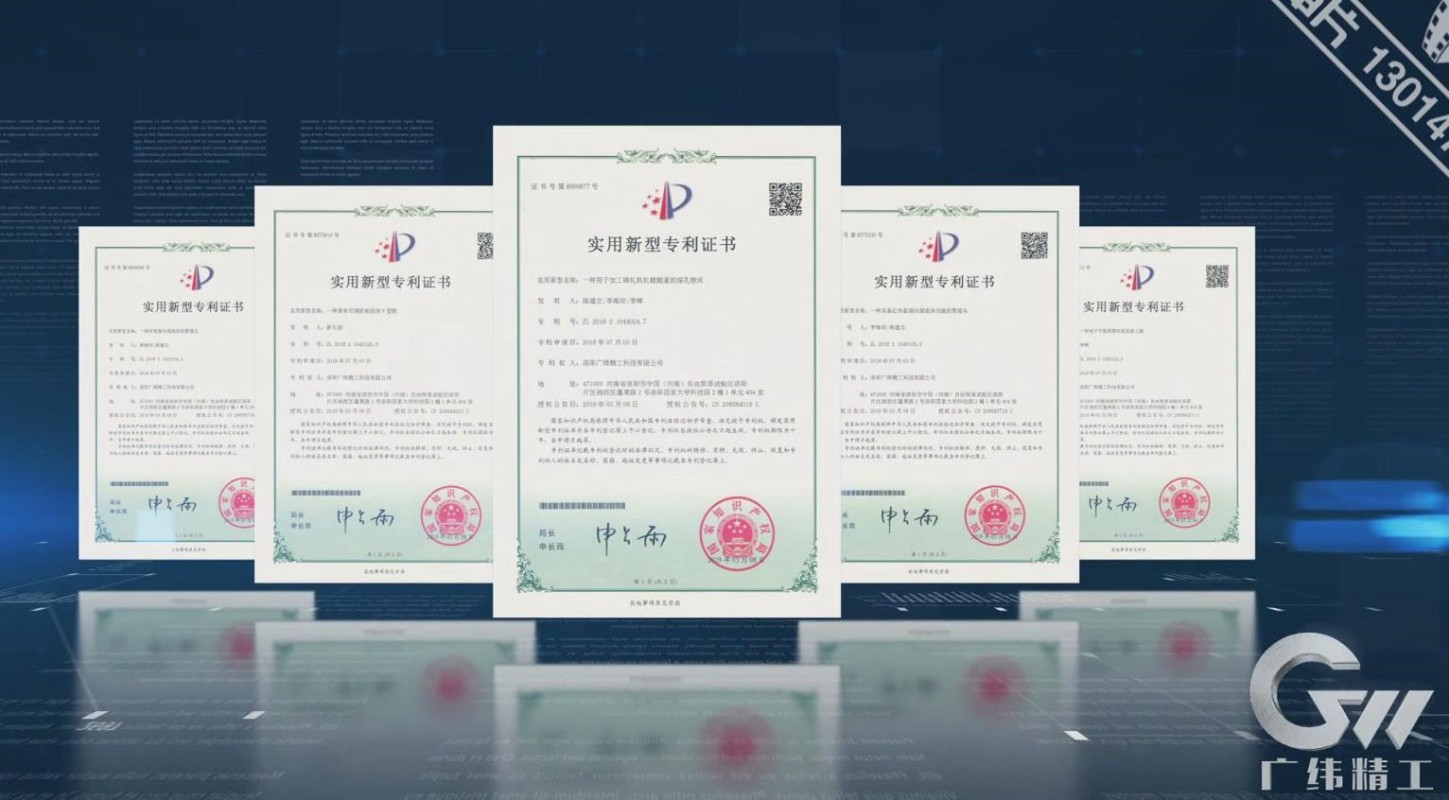
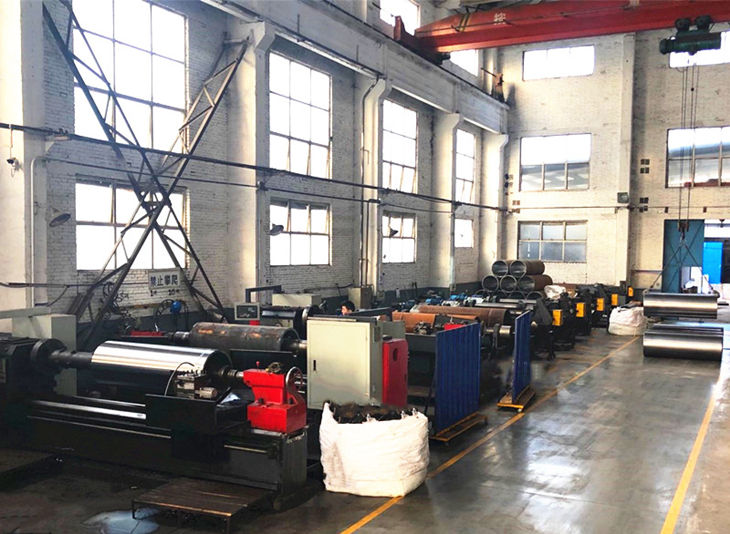
GW Precision Technology използванезависимо разработена специализирана машина за пробиване на отвориза обработка на стоманени втулки. Оборудването е проучено и разработено от компанията и е получилонационален патент.
Машината е проектирана с добра твърдост, структура за обработка с невъзвратно затягане и висока точност на обработка. Чрез непрекъснато усъвършенстване на оборудването и производствения процес, GW Precision Technology е разработила интегрирана система за обработка за контрол на...концентричност, цилиндричност, симетрия и динамичен балансвтулки от стомана 35CrMoV.
Специфичните размерни допуски и изискванията за геометрична точност се контролират според изискванията на клиента за стоманената втулка. Това позволява производственият процес да бъде адаптиран към различни конфигурации на студено валцуващите се машини и технически спецификации.
Персонализиран стоманен ръкав за студено валцуване
TheВтулка от стомана 35CrMoVсе произвежда съгласно техническите изисквания на студено валцувания стан на клиента. Зададеният му размер еΦ502 × Φ560 × 1700 мм, с контролирани механични свойства, точност на обработка, повърхностни характеристики и изисквания за инспекция.
Производственият маршрут интегрираПодготовка на стоманени блокове ESR, многопосочно коване, нормализиране, груба обработка, дълбоко пробиване, вътрешно пробиване, закаляване и отпускане, повърхностно укрепване, прецизно шлайфане, хонинговане и окончателна проверка.
Този интегриран процес е предназначен да осигури персонализирана стоманена втулка с необходимата комбинация от якост, жилавост, износоустойчивост, точност на размерите и геометрична точност за приложения в студено валцуващи се машини.