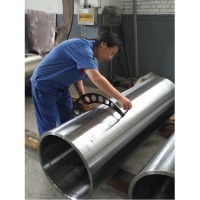
Алуминиева лента за валцоване на ленти от лята стомана (инспекция на динамичен баланс)
Втулката от лята стомана за валцоване на алуминиеви ленти е проектирана за високоскоростно валцоване на алуминиеви ленти и фолио със скорости на валцоване от 1200–2500 м/мин и дебелини на материала от 0,1–2,0 мм. Изработена от стомана 35NiCrMo, втулката е със спецификация 565 × 505 × 1700 мм. Подходяща е за четири- и шест-височинни студеновалцови станове и 20-височинни валцови станове Sendzimir, използвани за фолио за батерии и опаковъчно фолио. Втулката е проектирана за динамична стабилност при високи скорости на въртене, с остатъчен дисбаланс, контролиран до ≤0,4 g·cm/kg (клас G0.4), и амплитуда на вибрациите, контролирана до ≤0,8 μm. Температурата в зоната на валцоване може да достигне приблизително 150–250°C, което изисква втулката да издържа на повтарящи се термични и механични натоварвания по време на работа.
- GW Precision
- Китай, Луоянг
- Договорни клаузи
- Годишен капацитет на стоманени макари е 4000 броя
- информация
Алуминиева лента за валцоване на ленти от лята стомана (инспекция на динамичен баланс)
TheАлуминиева лента Валцова мелница Лята стоманена втулкае едрогабаритна лята стоманена компонента, предназначена за оборудване за валцоване на алуминиеви ленти и алуминиево фолио. Произвежда се от35NiCrMo стоманаи има спецификация на565 × 505 × 1700 ммВтулката е проектирана за условия на високоскоростно въртене, повтарящо се механично натоварване и променливо термично напрежение, възникващи по време на валцоване на алуминий.
Втулката е подходяща за валцоване на алуминиеви ленти със скорости на валцоване1200–2500 об/мини дебелината на материала на0,1–2,0 ммТипичното оборудване включва четири- и шест-височинни студеновалцови станове и20-високи валцови станове СендзимирВ приложения с 20-метрова мелница, ръкавът може да се използва за производство на фолио за батерии и опаковъчно фолио.
35NiCrMo стомана и термична обработка
Ръкавът използва35NiCrMo стомана, с определена якост на опън от≥850 МПаМатериалът осигурява здравината, ударната жилавост и устойчивостта на умора, необходими за голям въртящ се компонент, подложен на многократно механично натоварване.
Материалът се обработва отзакаляване и отпускане при висока температураСлед термична обработка, зададената твърдост еHRC 30–40Това термично обработено състояние осигурява контролирана комбинация от якост, твърдост и жилавост за работните условия на втулката.
Действителната моментна температура във валцовата зона е приблизително150–250°CПредоставените данни за материала също така посочват краткосрочна работна температура от приблизително400–500°CТези условия изискват втулката да издържа на многократно термомеханично натоварване, без да се нарушава структурната ѝ стабилност.
Динамичен баланс за високоскоростно търкаляне
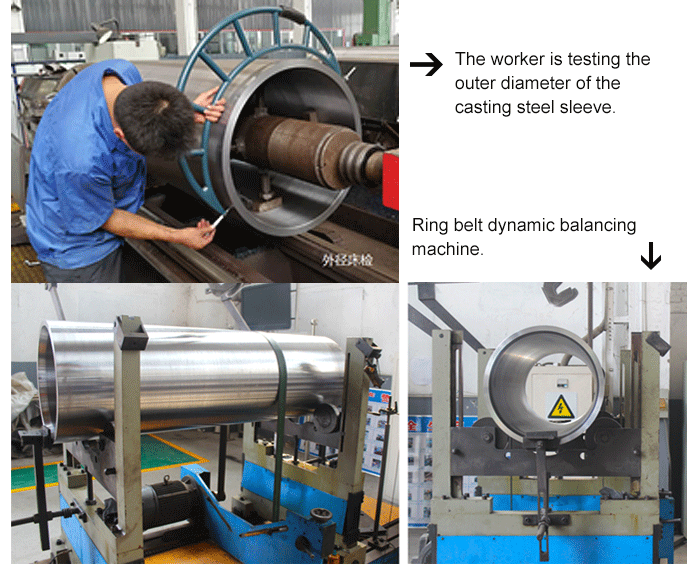
Динамичният баланс е важно изискване за тази алуминиева втулка за валцова машина поради високата ѝ скорост на въртене. Остатъчният дисбаланс се контролира, за да≤0,4 г·см/кг, съответстващ наСтепен G0.4.
Втулката е проектирана и за потискане на високочестотни вибрации, като зададената амплитуда на вибрациите се контролира до≤0,8 μmКонтролирането на остатъчния дисбаланс и вибрациите спомага за подобряване на стабилността на въртене по време на високоскоростно валцоване на алуминиеви ленти и фолио и поддържа постоянни условия на валцоване.
Следователно комбинацията от здравина на материала, термична обработка, точност на размерите и динамичен баланс се взема предвид през целия производствен процес, а не само по време на крайната проверка.
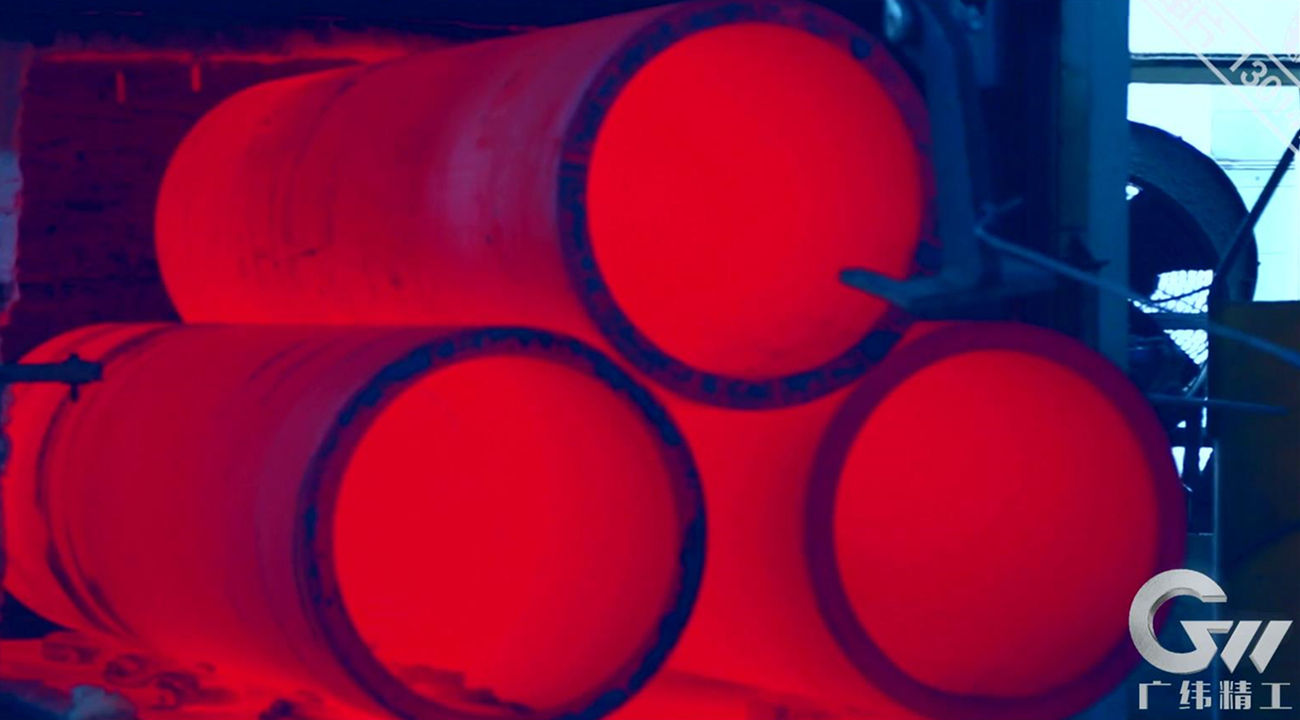
Прецизна обработка на големи размери
Заготовката за ръкав първоначално се обработва намашина за пробиване на отвори, разработена от GW Precision TechnologyПо време на пробиване, процесът на обработка се използва за контрол на концентричността между предния и задния край на вътрешния отвор.
Детайлът остава неподвижен, докато валът на инструмента се върти, за да изреже вътрешния отвор. Този метод на обработка спомага за намаляване на конусността и грешките във формата на отвора. Той също така поддържа по-плавно отстраняване на стружките по време на обработка, което спомага за подобряване на повърхностната обработка и намалява възможността от драскотини, причинени от натрупване на стружки.
След първоначалната обработка на отвора, втулката се обработва допълнително наДвойно самоцентрираща се CNC машина, разработена чрез дългогодишен опит във високопрецизна обработка на големи размери.
Хидравлични опорни патронници са монтирани в двата края на машината, за да локализират бързо краищата на вътрешния отвор на детайла. Този метод на позициониране помага да се поддържа необходимата концентричност по време на последващата обработка. След това CNC процесът се използва за обработка на външната цилиндрична повърхност, като същевременно се поддържа необходимото съотношение между вътрешната и външната повърхност.
Коничните кръгли повърхности на вътрешните отвори в двата края също са обработени с необходимата концентричност. Тази последователност на обработка осигурява контролирана геометрична точност за голяма въртяща се втулка, използвана във високоскоростно валцово оборудване.
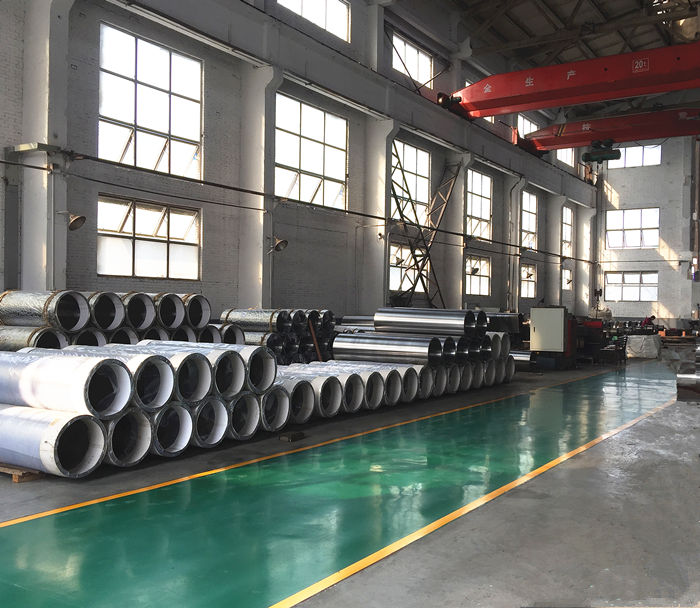
Заваряване и контрол на качеството
Когато е необходим ремонт чрез заваряване, втулката се загрява предварително до приблизително200–300°Cпреди заваряване. След заваряване се прилага пост-заваръчна термична обработка, за да се намали рискът от напукване и да се контролира остатъчното термично напрежение.
Документацията за качеството на готовия ръкав включвадоклад за анализ на химичния състав, доклад за термична обработка, доклад за механичен анализ на материала, доклад за размерни толеранси и доклад за толеранси на формата и положениетоТези записи осигуряват проследимост на материала, състоянието на термичната обработка и резултатите от готовата машинна обработка.
Комбинацията от35NiCrMo материал, контролирана термична обработка, прецизна CNC обработка на големи размери, динамична проверка на баланса и документиран контрол на качествотоосигурява цялостен производствен процес за втулки от лята стомана, използвани във високоскоростни валцови станове за алуминиеви ленти и фолио.
Производство по поръчка
GW Precision Technology произвежда товаВтулка от лята стомана 35NiCrMoспоред техническите и размерните изисквания на валцовото оборудване на клиента.565 × 505 × 1700 ммСпецификацията на втулката, диапазонът на приложение при висока скорост, изискванията за динамичен баланс, процесът на обработка и документацията за проверка могат да бъдат включени в процеса на производство и контрол на качеството за определеното приложение за валцуване на алуминий.